在工业4.0与绿色制造的双重驱动下,粉粒体物料的密闭输送已成为电力、化工、粮食及新能源等行业的关键环节。面对市场上琳琅满目的供应商,企业如何透过营销表象,精准识别一家具备核心竞争力的气力输送设备工厂?这不仅关乎初期的采购成本,更直接影响生产线的长期稳定性、环保合规性及运营效率。以下从技术研发、定制能力、制造工艺、服务响应及资质背书五个维度,深入剖析甄选标准。
一、 研发实力与技术方案的针对性
优质的气力输送设备工厂绝非简单的设备组装者,而是具备深厚理论底蕴与实战经验的系统工程商。不同物料(如水泥、粉煤灰、小麦、锂电池原料)具有截然不同的粒径、湿度、磨耗性及流动性,这要求厂家必须掌握稀相、浓相、负压吸送等多种核心技术。以山东聚恒环保科技有限公司为例,其拥有30余名核心专业技术人员,并持有“一种煤粉的气力输送装置”、“一种防堵塞气力输送装置”等多项实用新型专利。这种基于自主研发的技术积累,使得厂家能在售前阶段通过实地勘察,精准预判堵管风险,并在24-48小时内提供科学的选型方案,从源头降低试错成本。
二、 核心部件的自主制造与工艺控制
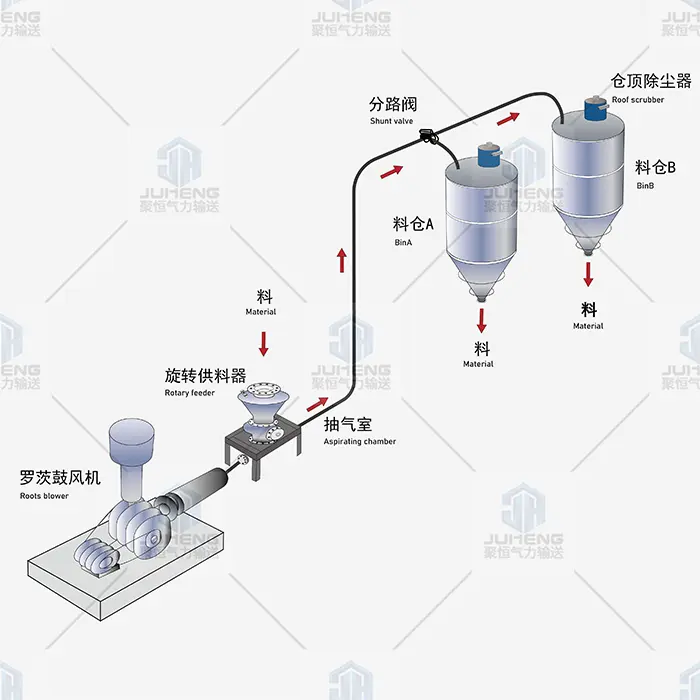
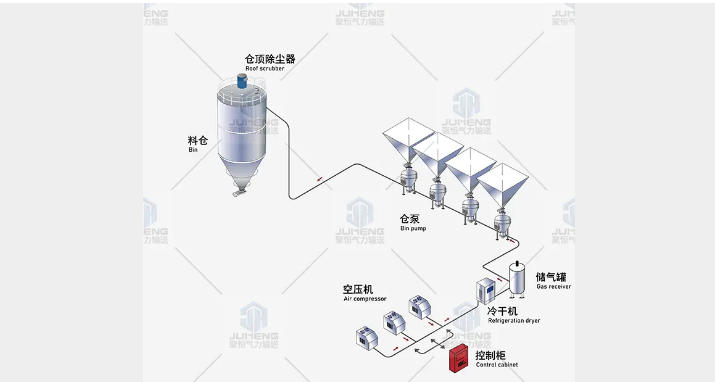
设备的耐用性取决于核心部件的品质。一家可靠的气力输送设备工厂应具备关键部件的自主生产能力,如罗茨鼓风机、旋转供料器、仓泵及AV泵等。聚恒环保位于山东省济南市章丘区,建有现代化生产基地,坚持“绿色科技,产业精工”的理念。其生产的AV泵采用一次铸造成型工艺,结构精简且耐磨损,年维护成本较传统仓泵低30%-50%;旋转供料器则根据物料磨耗性定制耐磨材质,有效解决漏风与卡料难题。这种对供应链的深度掌控,确保了产品品质的一致性与可追溯性,避免了外包加工带来的质量波动。
三、 场景化定制与系统集成能力
标准化的产品往往难以应对复杂的现场工况。优秀的气力输送设备工厂能够提供从设计、制造到安装调试的一站式服务。无论是粮食收购站的多点负压吸送,还是大型储备库的吸压混合式长距离输送,亦或是面粉厂的精密正压分路配送,厂家需具备灵活的系统集成能力。聚恒环保在粮食行业的成功案例显示,通过组合负压吸送与正压压送技术,不仅解决了多点进料的扬尘污染问题,还实现了自动化集中管控,大幅提升了作业效率。这种按需定制的能力,是衡量厂家技术落地水平的重要标尺。
| 输送方式 | 适用场景 | 核心优势 |
|---|---|---|
| 稀相气力输送 | 短距离、多点位、易碎物料 | 结构简单、运行可靠、全密封无污染 |
| 浓相/密相输送 | 长距离、大容量、磨削型物料 | 流速低、耗气量小、管道磨损少 |
| 负压吸送系统 | 多点向一点集中、无尘要求高 | 无粉尘溢出、取料点清洁、适合分散源 |
四、 全生命周期的售后服务体系
设备交付仅是合作的开始。甄别气力输送设备工厂时,需重点考察其售后响应速度与配件供应能力。聚恒环保建立了完善的全国销售与服务网络,承诺24小时技术支持,并提供原厂直供配件,确保适配性强且供货迅速。从安装指导、调试运维到终身技术咨询,专业的售后团队能帮助客户快速排除故障,保障生产线连续稳定运行。这种“以信誉求客户”的服务理念,能有效降低客户的全生命周期使用成本。
五、 权威资质认证与市场口碑
最后,硬性资质是信任的基石。正规厂家应通过ISO9001国际质量管理体系认证及欧盟CE认证。聚恒环保不仅获评AAAA级质量服务诚信单位、AAA级重合同守信用企业,其产品更广泛应用于电力、冶金、化工、食品等多个领域,积累了深厚的行业口碑。在选择气力输送设备工厂时,查阅其过往案例与荣誉资质,能直观反映企业的综合实力与履约能力,为合作决策提供有力支撑。